Descalcificación + RO · control de dureza y metales · reutilización en planta
Tratamiento de agua para estampado y teñido — Agua constante para un tono repetible
Respuesta rápida
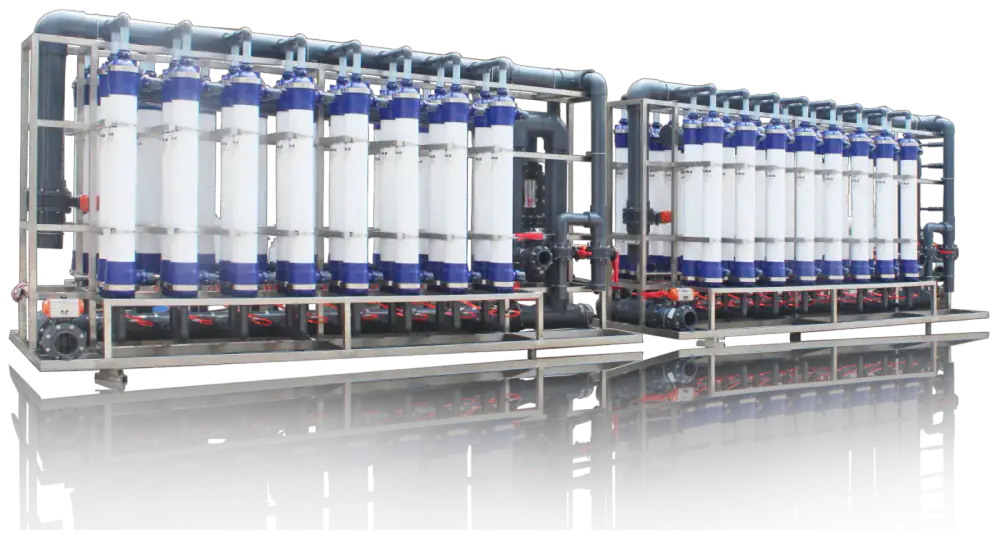
Las plantas de teñido necesitan agua de calidad constante y baja dureza, porque el calcio, el magnesio, el hierro y el manganeso alteran la absorción del tinte, causan manchas y dificultan la repetibilidad del tono. Una línea típica combina filtración multimedia, descalcificación y ósmosis inversa, con tanque de almacenamiento y red principal en anillo. La misma planta suele abastecer el agua de reposición de la caldera, que exige menor dureza que el proceso de teñido.
- Objetivo típico de dureza en teñido, como CaCO₃
- <25 ppm Objetivo típico de dureza en teñido, como CaCO₃
- Límite típico de hierro para la calidad del tejido
- <0.1 ppm Límite típico de hierro para la calidad del tejido
- Tasa de recuperación de la RO
- 50–75% Tasa de recuperación de la RO
- Agua de proceso y agua de reposición de caldera
- 2 streams Agua de proceso y agua de reposición de caldera
01
¿Qué problemas del agua afectan el estampado y el teñido?
El teñido es un proceso químico que se realiza en agua, por lo que la variación del agua se convierte en variación del tejido. Los problemas habituales son la dureza, el hierro y el manganeso, la turbiedad y el color, y los sólidos disueltos inconsistentes. La dureza consume tinte y auxiliares; el hierro y el manganeso dejan manchas o catalizan el daño de la fibra; la turbiedad y el color se depositan sobre el tejido o tiñen los tonos claros; la fluctuación de TDS cambia la solubilidad del tinte y la cantidad de sal necesaria. Cualquiera de estos factores puede convertir una receta de laboratorio en un tono que requiere corrección.
Los problemas se acumulan a lo largo del proceso. El agua utilizada en el pretratamiento, el teñido, el jabonado y el enjuague entra en contacto con el tejido, y un fallo en cualquier etapa puede manifestarse solo después del secado o del acabado. Por eso, las plantas de teñido que repiten la misma receta en muchas partidas tratan la calidad del agua como una variable de proceso, con especificación y registro de monitoreo, y no como un servicio que simplemente está disponible o no.
02
¿Cómo causa la dureza la variación de tono?
El calcio y el magnesio consumen tintes y auxiliares en el baño. En el teñido reactivo, la dureza puede reducir la eficiencia de fijación y desplazar el tono, sobre todo en tonos oscuros con alta concentración de tinte. En el jabonado y el enjuague, la dureza forma sales de calcio insolubles con tensoactivos aniónicos y con el tinte hidrolizado, que se depositan como espuma y residuos o apagan el color. El efecto no siempre es un aclarado simple: el matiz y el brillo pueden moverse en direcciones distintas, por lo que añadir tinte rara vez restaura el tono original.
La dureza aceptable depende de la fibra, la clase de tinte y el tono. Muchas plantas de teñido trabajan con agua descalcificada por debajo de 25 ppm como CaCO₃, y algunos procesos reactivos y de blanqueo óptico especifican menos de 10 ppm. En lugar de adoptar una sola cifra, defina el límite para cada ruta de proceso y verifíquelo en el punto de uso, porque la dureza puede aumentar entre el descalcificador y la máquina si la resina está agotada o si hay un bypass abierto.
| Dureza como CaCO₃ | Efecto típico | Respuesta habitual |
|---|---|---|
| Menos de 10 ppm | Interferencia mínima; apto para tonos reactivos y brillantes | Agua descalcificada o agua de RO |
| 10–25 ppm | Aceptable para muchas rutas; cierta deriva de tono | Descalcificador con monitoreo diario |
| 25–50 ppm | Mayor consumo de tinte y riesgo de espuma y residuos | Descalcificar antes de usar y revisar las recetas |
| Más de 50 ppm | Variación de tono visible, incrustaciones y depósitos | RO o desalación parcial |
Rangos indicativos. Confirme el límite con los proveedores de tintes y auxiliares para cada receta.
03
¿Qué le hacen el hierro y el manganeso al tejido?
El hierro es el más dañino de los dos. Incluso en concentraciones bajas puede producir manchas amarillentas u oxidadas en artículos blancos y pastel, y en el blanqueo cataliza la descomposición del peróxido, lo que puede crear poros y puntos frágiles en el algodón. El manganeso se comporta de forma similar y tiende a dejar marcas pardas o negras difíciles de eliminar después de la fijación. Ambos pueden provenir del agua de pozo, de la oxidación de las tuberías o de agua regenerada que no se ha tratado por completo.
La eliminación requiere oxidación seguida de filtración, y el diseño depende de la forma del hierro. El hierro ferroso en agua subterránea se oxida normalmente con aire, cloro o permanganato y se filtra a través de multimedia; el hierro ligado a materia orgánica puede necesitar una oxidación más fuerte o un medio distinto. Un descalcificador por sí solo no es una etapa fiable de eliminación de hierro: puede intercambiar algo de hierro, pero se ensucia si la carga es alta. Analice el agua cruda para hierro total y disuelto, manganeso, dureza y turbiedad antes de seleccionar una línea.
| Parámetro | Objetivo habitual | Por qué importa |
|---|---|---|
| Hierro total | <0.1 ppm | Manchas y daño catalítico en el blanqueo |
| Manganeso | <0.05 ppm | Marcas oscuras y manchas de oxidación |
| Turbiedad | <5 NTU | Depósitos y tonos apagados |
| Color | Claro, sin tinte visible | Tinción de los tonos claros |
| Dureza | Menos de 25 ppm como CaCO₃ | Absorción del tinte y formación de espuma y residuos |
| COD | Bajo, normalmente <20 mg/L | Carga orgánica, espuma y olor |
Valores de referencia usados en especificaciones de agua textil. Confírmelos con los tintes y auxiliares en uso.
04
¿Qué línea de tratamiento conviene a una planta de teñido?
Una línea práctica es filtración multimedia, descalcificación y ósmosis inversa, con tanque de almacenamiento y red principal en anillo hasta las máquinas. La filtración multimedia elimina la turbiedad y protege al descalcificador; la descalcificación elimina la dureza con una demanda de energía moderada y basta para muchos procesos; la RO elimina la dureza, los metales y los sólidos disueltos restantes cuando la especificación es más estricta o se reutiliza el agua. Se añade un filtro de carbón cuando hay cloro, color o materia orgánica, y un cartucho de 5 µm protege las membranas.
No todos los flujos necesitan RO. Dividir la planta en una red de proceso descalcificada y una red de RO de menor dureza suele ser más económico que tratar todo al estándar más alto. El agua de reposición de caldera, el enjuague final y los tonos brillantes pueden tomar el flujo de RO; el lavado general y el pretratamiento pueden usar agua descalcificada. El diseño de distribución debe hacer visible esa separación, con marcado de tuberías distinto y puntos de muestreo, para que una máquina no reciba por error agua de la red equivocada.
- 01
Filtración multimedia
Reducir la turbiedad y proteger el descalcificador y las membranas.
- 02
Carbón
Eliminar cloro, color y materia orgánica cuando estén presentes.
- 03
Descalcificación
Eliminar la dureza y reducir el consumo de tinte y auxiliares.
- 04
Ósmosis inversa
Eliminar la dureza residual, los metales y los sólidos disueltos.
- 05
Almacenamiento y red principal en anillo
Mantener separados los flujos descalcificado y de RO y monitorearlos en los puntos de uso.
05
¿Se pueden reutilizar el permeado de RO y el agua regenerada en la planta de teñido?
Sí, dentro de ciertos límites. El permeado de RO de un sistema de agua de proceso puede volver a la red principal en anillo, y el agua de enjuague del teñido puede recuperarse, tratarse y reutilizarse en etapas menos críticas como el primer enjuague, el lavado o la limpieza de pisos. La reutilización está limitada por la acumulación de sales, el color, la COD y la higiene, no solo por la dureza. Cada ruta de reutilización necesita su propia especificación y un balance de masas, porque el agua aceptable para tonos oscuros puede no serlo para tonos pastel.
El límite importa. El tratamiento de aguas residuales —tratamiento biológico, decoloración y manejo de lodos— es un alcance de ingeniería aparte, normalmente diseñado por un especialista en aguas residuales. Nuestro alcance es el tratamiento que prepara el agua para el proceso y la etapa de pulido que hace que una corriente tratada sea apta para reutilización. Si un proyecto incluye reutilización, primero debe definirse el tratamiento de efluentes aguas arriba, porque el diseño de la RO depende de la calidad y la variabilidad de su salida.
| Fuente | Uso posible | Restricción |
|---|---|---|
| Permeado de RO | Red principal en anillo, enjuague final | Conductividad y control microbiano |
| Salida del descalcificador | Lavado general, pretratamiento | Solo dureza, sin eliminación de metales |
| Agua de enjuague recuperada | Primer enjuague, lavado, limpieza de pisos | Color, COD y acumulación de sales |
| Concentrado de RO | Lavado, limpieza de pisos, descarga | TDS alto, se aplican normas locales |
La reutilización requiere una evaluación de riesgos específica del sitio. El tratamiento de efluentes en sí queda fuera de nuestro alcance.
06
¿Cuál es la diferencia entre el agua de proceso y el agua de reposición de caldera?
El agua de proceso y el agua de reposición de caldera provienen de la misma planta pero tienen límites distintos. El teñido tolera cierta dureza, pero es sensible a los metales, el color y la COD, que afectan el tono. El agua de reposición de caldera debe estar casi libre de dureza y de sales incrustantes, porque la concentración en la caldera multiplica el riesgo de incrustación; incluso una pequeña fuga de dureza puede depositarse en los tubos y reducir la eficiencia. La sílice y la alcalinidad también importan en las calderas, y la calidad del retorno de condensado influye en el diseño del tratamiento.
Usar una sola calidad para ambos suele significar sobretratar la planta de teñido o subtratar la caldera. La disposición habitual es un descalcificador para la red de proceso y un descalcificador más RO, o desmineralización, para el agua de reposición de caldera, con almacenamiento y monitoreo separados. Cuando la caldera es pequeña, un solo flujo de RO puede servir a ambos, pero la especificación de la caldera sigue rigiendo el diseño.
| Parámetro | Agua de proceso de teñido | Agua de reposición de caldera |
|---|---|---|
| Dureza | Normalmente menos de 25 ppm como CaCO₃ | Cerca de cero, a menudo <0.03 mmol/L |
| Hierro y manganeso | <0.1 ppm Fe, <0.05 ppm Mn | Niveles traza, para evitar depósitos en los tubos |
| Conductividad | Moderada pero constante | Baja, para limitar la purga |
| Sílice | Normalmente no es crítica | Controlada para limitar las incrustaciones |
| Color y COD | Debe ser bajo | No es directamente relevante; la materia orgánica puede arrastrarse |
| Línea típica | Multimedia más descalcificador, RO cuando se requiere | Descalcificador más RO o desmineralización |
Orientación de diseño típica. Prevalecen los límites del fabricante de la caldera y la normativa local.
07
¿Cómo se dimensiona y se monitorea un sistema de agua para una planta de teñido?
Dimensione según la demanda máxima por hora de las máquinas de teñido más los ciclos de llenado y lavado, no según el volumen diario promedio. Una planta de teñido suele tomar la mayor parte de su agua en pocas horas, cuando las máquinas se llenan simultáneamente, por lo que el tanque de almacenamiento y las bombas de trasvase se dimensionan para ese pico mientras la RO funciona a caudal constante. Añada las cargas de reposición de caldera, laboratorio y limpieza, y compruebe que el descalcificador pueda regenerarse sin interrumpir el suministro durante el pico.
El monitoreo debe corresponder a los riesgos: dureza a la salida del descalcificador, hierro y manganeso en el agua cruda, conductividad y recuperación en la RO, y turbiedad en el flujo filtrado. Un registro diario de dureza y conductividad en la red principal en anillo detecta el agotamiento de la resina y la deriva de la membrana antes de perder una partida. Las quejas por tono se rastrean más fácilmente cuando el registro del agua está fechado y se guarda junto con el registro de producción de esa partida.
- Dureza a la salida del descalcificador a diario, o monitoreo continuo con alarma
- Conductividad, caudal, presión y recuperación de la RO a diario
- Hierro, manganeso y turbiedad del agua cruda semanalmente, o cuando cambie la fuente
- Dureza y conductividad de la red principal en anillo en la máquina más alejada, a diario
- Reemplazo del cartucho y sanitización según el calendario y después de las paradas
Especificaciones
Entrega y servicio — rangos típicos
| Concepto | Rango típico |
|---|---|
| Plazo de entrega del skid estándar | 15–30 días tras la aprobación de los planos |
| Plazo de entrega de planta en contenedor / llave en mano | 30–60 días tras la aprobación de los planos |
| Garantía | 12–18 meses desde el envío |
| Pruebas en fábrica | Prueba de presión hidrostática y marcha de prueba con agua antes del embalaje |
| Documentación | Plano de disposición general, P&ID, registro de pruebas, manual de operación y mantenimiento y lista de repuestos |
| Embalaje | Caja de madera contrachapada apta para transporte marítimo, o contenedor para plantas en contenedor |
| Soporte de instalación | Guía remota de serie; ingeniero en sitio disponible a solicitud |
| Capacitación de operadores | 1–2 días en la puesta en marcha, con operación, CIP y consumibles |
| Repuestos | Lista recomendada para dos años, cotizada por separado con el equipo |
| Condiciones de pago | Normalmente 30% de anticipo y 70% antes del envío; confirmadas en la cotización |
| Pedido mínimo | 1 unidad |
| Puerto de carga | Guangzhou o Shenzhen, China |
| Alimentación eléctrica | 220/380/415/440 V, 50/60 Hz; confirmada al hacer el pedido |
| Temperatura ambiente | 5–40 °C |
| Protección del gabinete | IP54 para skids de interior; IP superior disponible a solicitud |
| Certificación | CE e ISO 9001; informes de prueba por modelo a solicitud |
Rangos sectoriales típicos para la planificación. El alcance final, las condiciones comerciales y el plazo de entrega se confirman en la cotización.
FAQ
Preguntas frecuentes
Preguntas que los compradores hacen realmente durante el dimensionamiento y la cotización. Las respuestas coinciden con las especificaciones anteriores.
01 ¿Por qué el agua dura causa diferencias de tono?
02 ¿Qué dureza debe tener el agua de una planta de teñido?
03 ¿Puede un descalcificador eliminar hierro y manganeso?
04 ¿Desperdicia demasiada agua la RO en una planta de teñido?
05 ¿Construyen plantas de tratamiento de aguas residuales?
06 ¿Cuál es la diferencia entre el agua de proceso y el agua de reposición de caldera?
07 ¿Se puede usar agua regenerada para el teñido?
08 ¿Qué análisis de agua se necesita para una cotización?
Siguiente paso
Envíe su análisis de agua y reciba una cotización de fábrica
Cuéntenos el agua de origen, TDS, dureza, hierro y manganeso y la demanda diaria. Los ingenieros de fábrica responden con caudal, tren de proceso y rango de presupuesto en un día hábil.