Amaciamento + RO · controle de dureza e metais · reúso na planta
Tratamento de água para estamparia e tingimento — água constante para um tom reprodutível
Resposta rápida
As tinturarias precisam de água de qualidade constante e baixa dureza, porque cálcio, magnésio, ferro e manganês alteram a absorção do corante, causam manchas e dificultam a repetibilidade do tom. Uma linha típica combina filtração multicamadas, amaciamento e osmose reversa, com tanque de armazenamento e rede principal em anel. A mesma planta normalmente fornece a água de reposição da caldeira, que exige dureza menor que o processo de tingimento.
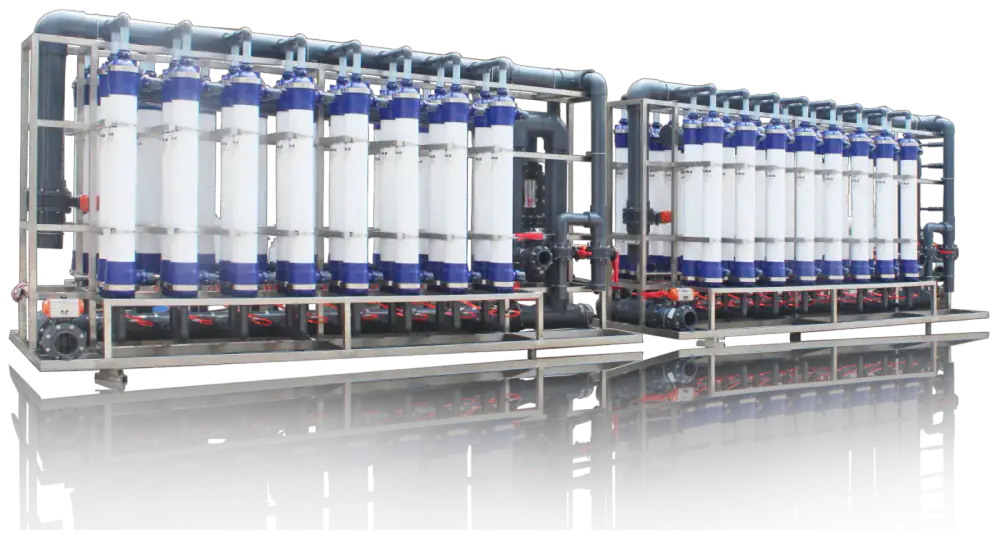
- Meta típica de dureza no tingimento, como CaCO₃
- <25 ppm Meta típica de dureza no tingimento, como CaCO₃
- Limite típica de ferro para a qualidade do tecido
- <0.1 ppm Limite típica de ferro para a qualidade do tecido
- Taxa de recuperação da RO
- 50–75% Taxa de recuperação da RO
- Água de processo e água de reposição da caldeira
- 2 streams Água de processo e água de reposição da caldeira
01
Quais problemas de água afetam a estamparia e o tingimento?
O tingimento é um processo químico realizado em água, portanto a variação da água se torna variação no tecido. Os problemas comuns são dureza, ferro e manganês, turbidez e cor, e sólidos dissolvidos instáveis. A dureza consome corante e auxiliares; ferro e manganês deixam manchas ou catalisam danos às fibras; turbidez e cor se depositam no tecido ou tingem tons claros; um TDS oscilante altera a solubilidade do corante e a quantidade de sal necessária. Qualquer um desses fatores pode transformar uma receita de laboratório em um tom que precisa de correção.
Os problemas se acumulam ao longo do processo. A água usada no pré-tratamento, no tingimento, na saponificação e no enxágue entra em contato com o tecido, e uma falha em qualquer etapa pode aparecer somente após a secagem ou o acabamento. Por isso, as tinturarias que repetem a mesma receita em muitos lotes tratam a qualidade da água como variável de processo, com especificação e registro de monitoramento, e não como um serviço que simplesmente existe ou não.
02
Como a dureza causa variação de tom?
Cálcio e magnésio consomem corantes e auxiliares no banho. No tingimento com corantes reativos, a dureza pode reduzir a eficiência de fixação e deslocar o tom, especialmente em tons escuros, onde a concentração de corante é alta. Na saponificação e no enxágue, a dureza forma sais de cálcio insolúveis com tensoativos aniônicos e com corante hidrolisado, que se depositam como borra ou opacam a cor. O efeito nem sempre é um simples clareamento: matiz e brilho podem se mover em direções diferentes, de modo que adicionar corante raramente recupera o tom original.
A dureza aceitável depende da fibra, da classe de corante e do tom. Muitas tinturarias trabalham com água amaciada abaixo de 25 ppm como CaCO₃, e alguns processos com corantes reativos ou branqueamento óptico exigem abaixo de 10 ppm. Em vez de adotar um único número, defina o limite para cada rota de processo e verifique-o no ponto de uso, pois a dureza pode aumentar entre o amaciador e a máquina se a resina estiver esgotada ou se um bypass estiver aberto.
| Dureza como CaCO₃ | Efeito típico | Resposta usual |
|---|---|---|
| Abaixo de 10 ppm | Interferência mínima, adequado a tingimentos reativos e tons vivos | Água amaciada ou água de RO |
| 10–25 ppm | Aceitável para muitas rotas, algum desvio de tom | Amaciador com monitoramento diário |
| 25–50 ppm | Maior consumo de corante, risco de borra | Amaciar antes do uso, revisar receitas |
| Acima de 50 ppm | Variação visível de tom, incrustação e depósitos | RO ou dessalinização parcial |
Faixas indicativas. Confirme o limite com os fornecedores de corantes e auxiliares para cada receita.
03
O que ferro e manganês fazem ao tecido?
O ferro é o mais prejudicial dos dois. Mesmo em baixas concentrações, pode produzir manchas amareladas ou de ferrugem em artigos brancos e pastéis e, no branqueamento, catalisa a decomposição do peróxido, o que pode criar microfuros e pontos fragilizados no algodão. O manganês se comporta de forma semelhante e tende a deixar marcas marrons ou negras difíceis de remover após a fixação. Ambos podem vir da água de poço, da ferrugem nas tubulações ou de água de reúso que não foi totalmente tratada.
A remoção exige oxidação seguida de filtração, e o projeto depende da forma do ferro. O ferro ferroso em água subterrânea é geralmente oxidado com ar, cloro ou permanganato e filtrado em meio multicamadas; o ferro ligado a matéria orgânica pode exigir oxidação mais forte ou um meio diferente. Um amaciador sozinho não é uma etapa confiável de remoção de ferro: pode trocar parte do ferro, mas se colmata se a carga for alta. Analise a água bruta quanto a ferro total e dissolvido, manganês, dureza e turbidez antes de selecionar uma linha.
| Parâmetro | Meta comum | Por que importa |
|---|---|---|
| Ferro total | <0.1 ppm | Manchas e danos catalíticos no branqueamento |
| Manganês | <0.05 ppm | Marcas escuras e manchas de oxidação |
| Turbidez | <5 NTU | Depósitos e tons opacos |
| Cor | Límpida, sem tonalidade visível | Coloração indesejada de tons claros |
| Dureza | <25 ppm como CaCO₃ | Absorção do corante e formação de borra |
| COD | Baixo, tipicamente <20 mg/L | Carga orgânica, espuma e odor |
Valores de referência usados em especificações de água têxtil. Confirme com os corantes e auxiliares em uso.
04
Qual linha de tratamento é adequada a uma tinturaria?
Uma linha prática é filtração multicamadas, amaciamento e osmose reversa, com tanque de armazenamento e rede principal em anel até as máquinas. A filtração multicamadas remove a turbidez e protege o amaciador; o amaciamento remove a dureza com demanda moderada de energia e é suficiente para muitos processos; a RO remove a dureza remanescente, metais e sólidos dissolvidos onde a especificação é mais rigorosa ou a água é reutilizada. Um filtro de carvão ativado é adicionado quando há cloro, cor ou matéria orgânica, e um cartucho de 5 µm protege as membranas.
Nem toda corrente precisa de RO. Separar a planta em uma linha principal de processo amaciada e uma linha principal de RO com menor dureza costuma ser mais econômico do que tratar tudo no padrão mais alto. Água de reposição da caldeira, enxágue final e tons vivos podem usar a corrente de RO; lavagem geral e pré-tratamento podem usar água amaciada. O projeto de distribuição deve tornar essa separação visível, com identificação de tubulação e pontos de amostragem distintos, para que uma máquina não seja alimentada por engano a partir da linha errada.
- 01
Filtração multicamadas
Reduzir a turbidez e proteger o amaciador e as membranas.
- 02
Carvão ativado
Remover cloro, cor e matéria orgânica quando presentes.
- 03
Amaciamento
Remover a dureza e reduzir o consumo de corante e auxiliares.
- 04
Osmose reversa
Remover dureza residual, metais e sólidos dissolvidos.
- 05
Armazenamento e rede principal em anel
Manter as correntes amaciada e de RO separadas e monitorar nos pontos de uso.
05
O permeado de RO e a água de reúso podem ser reutilizados na tinturaria?
Sim, dentro de limites. O permeado de RO de um sistema de água de processo pode retornar à rede principal em anel, e a água de enxágue do tingimento pode ser recuperada, tratada e reutilizada em etapas menos críticas, como primeiro enxágue, lavagem ou limpeza de piso. O reúso é limitado pelo acúmulo de sal, cor, COD e higiene, não apenas pela dureza. Cada rota de reúso exige sua própria especificação e um balanço de massa, pois a água aceitável para tons escuros pode ser inaceitável para tons pastéis.
A fronteira é importante. O tratamento de águas residuais — tratamento biológico, descoloração e manuseio de lodo — é um escopo de engenharia separado, normalmente projetado por um especialista em águas residuais. Nosso escopo é o tratamento que prepara a água para o processo e a etapa de polimento que torna uma corrente tratada adequada ao reúso. Se o projeto incluir reúso, o tratamento de efluentes a montante deve ser definido primeiro, pois o projeto da RO depende da qualidade e da variabilidade de sua saída.
| Fonte | Reúso possível | Restrição |
|---|---|---|
| Permeado de RO | Rede principal em anel, enxágue final | Condutividade e controle microbiano |
| Saída do amaciador | Lavagem geral, pré-tratamento | Somente dureza, sem remoção de metais |
| Água de enxágue recuperada | Primeiro enxágue, lavagem, limpeza de piso | Cor, COD e acúmulo de sal |
| Concentrado de RO | Lavagem, limpeza de piso, enxágue | TDS alto, aplicam-se normas locais |
O reúso exige uma avaliação de risco específica do local. O tratamento de efluentes em si está fora do nosso escopo.
06
Qual é a diferença entre água de processo e água de reposição da caldeira?
Água de processo e água de reposição da caldeira vêm da mesma planta, mas têm limites diferentes. O tingimento tolera alguma dureza, mas é sensível a metais, cor e COD, que afetam o tom. A água de reposição da caldeira deve estar quase isenta de dureza e de sais incrustantes, porque a concentração na caldeira multiplica o risco de incrustação; mesmo um pequeno vazamento de dureza pode se depositar nos tubos e reduzir a eficiência. Sílica e alcalinidade também importam para caldeiras, e a qualidade do retorno de condensado influencia o projeto do tratamento.
Usar uma única qualidade para ambos geralmente significa tratar demais a tinturaria ou tratar de menos a caldeira. O arranjo usual é um amaciador para a linha principal de processo e um amaciador mais osmose reversa, ou desmineralização, para a água de reposição da caldeira, com armazenamento e monitoramento separados. Quando a caldeira é pequena, uma única corrente de RO pode atender aos dois, mas a especificação da caldeira ainda governa o projeto.
| Parâmetro | Água de processo de tingimento | Água de reposição da caldeira |
|---|---|---|
| Dureza | Tipicamente <25 ppm como CaCO₃ | Próximo de zero, frequentemente <0.03 mmol/L |
| Ferro e manganês | Fe <0.1 ppm, Mn <0.05 ppm | Teores traço, evitar depósitos nos tubos |
| Condutividade | Moderada, mas consistente | Baixa, para limitar a purga |
| Sílica | Normalmente não crítico | Controlada para limitar a incrustação |
| Cor e COD | Deve ser baixo | Não é diretamente relevante; a matéria orgânica pode ser arrastada |
| Linha típica | Multicamadas + amaciador, RO quando necessário | Amaciador + RO ou desmineralização |
Recomendações típicas de projeto. Os limites do fabricante da caldeira e as normas locais prevalecem.
07
Como dimensionar e monitorar um sistema de água de tinturaria?
Dimensione pela vazão horária de pico das máquinas de tingimento, incluindo os ciclos de enchimento e lavagem, e não pelo volume diário médio. Uma tinturaria costuma captar a maior parte da água em poucas horas, quando as máquinas enchem simultaneamente, por isso o tanque de armazenamento e as bombas de transferência são dimensionados para esse pico, enquanto a RO opera em regime constante. Acrescente a água de reposição da caldeira, as cargas do laboratório e da limpeza e verifique se o amaciador consegue regenerar sem interromper o pico.
O monitoramento deve corresponder aos riscos: dureza após o amaciador, ferro e manganês na água bruta, condutividade e recuperação na RO, e turbidez na corrente filtrada. Um registro diário de dureza e condutividade na rede principal em anel detecta o esgotamento da resina e o desvio da membrana antes da perda de um lote. Reclamações de tom são mais fáceis de rastrear quando o registro da água tem carimbo de data e hora e é mantido junto ao registro de produção do lote.
- Dureza na saída do amaciador diariamente, ou contínua com alarme
- Condutividade, vazão, pressão e recuperação da RO diariamente
- Ferro, manganês e turbidez da água bruta semanalmente, ou quando a fonte mudar
- Dureza e condutividade da rede principal em anel na máquina mais distante, diariamente
- Troca do cartucho e sanitização conforme o cronograma e após paradas
Especificações
Entrega e serviço — faixas típicas
| Item | Faixa típica |
|---|---|
| Prazo de entrega do skid padrão | 15–30 dias após a aprovação dos desenhos |
| Prazo de entrega da planta em contêiner / chave na mão | 30–60 dias após a aprovação dos desenhos |
| Garantia | 12–18 meses a partir do embarque |
| Testes em fábrica | Teste de pressão hidrostática e teste de funcionamento com água antes da embalagem |
| Documentação | Desenho de arranjo geral, P&ID, registro de testes, manual de operação e manutenção e lista de peças de reposição |
| Embalagem | Caixa de compensado para transporte marítimo, ou contêiner para plantas em contêiner |
| Suporte de instalação | Orientação remota como padrão; engenheiro no local disponível mediante solicitação |
| Treinamento de operadores | 1–2 dias no comissionamento, cobrindo operação, CIP e consumíveis |
| Peças de reposição | Lista recomendada para dois anos, cotada separadamente com o equipamento |
| Condições de pagamento | Normalmente 30% de sinal e 70% antes do embarque; confirmadas na cotação |
| Pedido mínimo | 1 unidade |
| Porto de embarque | Guangzhou ou Shenzhen, China |
| Alimentação elétrica | 220/380/415/440 V, 50/60 Hz; confirmada no pedido |
| Temperatura ambiente | 5–40 °C |
| Proteção do gabinete | IP54 para skids internos; IP superior disponível mediante solicitação |
| Certificação | CE e ISO 9001; relatórios de teste por modelo mediante solicitação |
Faixas típicas do setor para planejamento. O escopo final, as condições comerciais e o prazo de entrega são confirmados na cotação.
FAQ
Perguntas frequentes
Perguntas que os compradores realmente fazem durante o dimensionamento e a cotação. As respostas correspondem às especificações acima.
01 Por que a água dura causa diferenças de tom?
02 Qual deve ser a dureza da água de tinturaria?
03 Um amaciador pode remover ferro e manganês?
04 A RO desperdiça muita água para uma tinturaria?
05 A empresa constrói estações de tratamento de águas residuais?
06 Qual é a diferença entre água de processo e água de reposição da caldeira?
07 A água de reúso pode ser usada para tingimento?
08 Qual análise de água é necessária para uma cotação?
Relacionados
Páginas relacionadas
Próxima etapa
Envie sua análise de água, receba uma cotação de fábrica
Informe a água de origem, TDS, dureza, ferro e a demanda diária. Os engenheiros da fábrica respondem com vazão, linha de processo e faixa de orçamento em um dia útil.