软化 + 反渗透 · 硬度与金属离子控制 · 厂内回用
印染用水处理
— 稳定水质,稳定色光
快速回答
印染厂需要稳定、低硬度的水,因为钙、镁、铁、锰会改变染料上染率、造成斑点,使色光难以重现。典型工艺为多介质过滤、软化与反渗透,配储罐与循环管网。同一套系统通常还供应锅炉补水,而锅炉补水对硬度的要求比染色工艺更严。
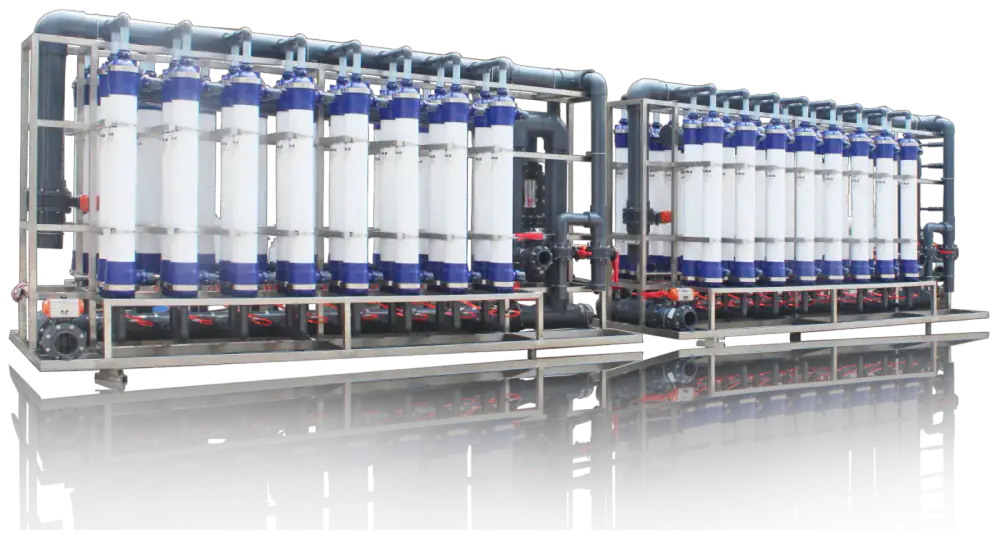
- 染色硬度常见目标(以 CaCO₃ 计)
- <25 ppm 染色硬度常见目标(以 CaCO₃ 计)
- 织物品质常见铁限值
- <0.1 ppm 织物品质常见铁限值
- 反渗透回收率
- 50–75% 反渗透回收率
- 工艺用水与锅炉补水两路
- 2 streams 工艺用水与锅炉补水两路
01
印染生产会遇到哪些水质问题?
染色是在水中进行的化学过程,水质波动会直接变成织物差异。常见问题包括硬度、铁锰、浊度与色度,以及溶解性总固体不稳定。硬度消耗染料与助剂;铁锰造成斑点或催化纤维损伤;浊度与色度沉积在织物上或使浅色偏色;TDS 波动改变染料溶解度与用盐量。任何一项都可能让实验室配方在车间变成需要回修的色光。
这些问题会在工序间叠加。前处理、染色、皂洗与冲洗用水都接触织物,任一环节的异常可能要到烘干或后整理后才显现。因此,需要批量重复同一配方的印染厂会把水质当作工艺变量来管理,有明确规格与监测记录,而不是当作“有水就行”的公用工程。
02
硬度如何造成色差?
钙镁会消耗染浴中的染料与助剂。活性染料染色时,硬度会降低固色率并改变色光,深色高浓度条件下更明显。皂洗与冲洗阶段,硬度与阴离子表面活性剂及水解染料形成不溶性钙盐,沉积为浮渣或使色泽发暗。其影响不一定是简单变浅:色相与鲜艳度可能朝不同方向变化,因此补加染料通常无法恢复原色光。
可接受的硬度取决于纤维、染料类别与色泽。许多印染厂使用低于 25 ppm(以 CaCO₃ 计)的软化水,部分活性染料与增白工艺要求低于 10 ppm。与其采用单一数字,不如按工艺路线分别规定限值,并在使用点验证,因为树脂失效或旁路开启时,软化器到机台之间的硬度会回升。
| 硬度(以 CaCO₃ 计) | 常见影响 | 常规对策 |
|---|---|---|
| 低于 10 ppm | 干扰很小,适合活性染料与鲜艳色泽 | 软化水或反渗透水 |
| 10–25 ppm | 多数工艺可接受,可能存在轻微色光偏移 | 软化并每日监测 |
| 25–50 ppm | 染料消耗增加,浮渣风险上升 | 使用前软化,复核配方 |
| 高于 50 ppm | 明显色差、结垢与沉积 | 反渗透或部分脱盐 |
仅为参考范围,具体限值应结合每种配方的染料与助剂供应商意见确认。
03
铁和锰会对织物造成什么影响?
铁的危害更大。即使浓度很低,也会在白色与浅色织物上形成黄斑或锈斑;漂白过程中铁会催化过氧化氢分解,在棉织物上造成针孔与脆损。锰的作用类似,容易形成棕黑色斑点,固色后很难去除。铁锰可能来自井水、管道锈蚀,或处理不彻底的回用水。
去除铁锰需要先氧化再过滤,设计取决于铁的存在形态。地下水中的二价铁通常用空气、氯或高锰酸盐氧化,再经多介质过滤;有机结合铁可能需要更强氧化或不同滤料。单靠软化器不是可靠的除铁手段:它能交换部分铁,但负荷高时会污堵。选型前应检测原水的总铁、溶解铁、锰、硬度与浊度。
| 参数 | 常见目标 | 影响 |
|---|---|---|
| 总铁 | <0.1 ppm | 斑点与漂白催化损伤 |
| 锰 | <0.05 ppm | 黑斑与氧化污渍 |
| 浊度 | <5 NTU | 沉积与色泽发暗 |
| 色度 | 澄清、无明显色度 | 浅色织物被染色 |
| 硬度 | <25 ppm(以 CaCO₃ 计) | 染料上染与浮渣形成 |
| COD | 低,通常 <20 mg/L | 有机负荷、泡沫与气味 |
纺织用水规范中的参考值,应结合所用染料与助剂确认。
04
印染车间适合哪种处理工艺?
实用工艺为多介质过滤、软化与反渗透,配储罐与通往机台的循环管网。多介质过滤去除浊度并保护软化器;软化以较低能耗去除硬度,已能满足多数工序;当规格更严或需要回用时,反渗透进一步去除残余硬度、金属与溶解性总固体。存在余氯、色度或有机物时增加活性炭,5 µm 保安过滤保护膜。
并非所有水路都需要反渗透。把全厂分成软化工艺主管路与低硬度反渗透主管路,通常比全部按最高标准处理更经济。锅炉补水、末道冲洗与鲜艳色泽可使用反渗透水;一般水洗与前处理可使用软化水。分配设计应让这种分区清晰可见,用不同管道标识与取样点,避免机台误接错误主管。
- 01
多介质过滤
降低浊度,保护软化器与膜。
- 02
活性炭
在需要时去除余氯、色度与有机物。
- 03
软化
去除硬度,降低染料与助剂消耗。
- 04
反渗透
去除残余硬度、金属与溶解性总固体。
- 05
储水与循环管网
软化水与反渗透水分路供应,并在使用点监测。
05
反渗透产水与中水能否在印染厂内回用?
可以,但有条件。工艺水系统的反渗透产水可返回循环主管;染色漂洗水可回收、处理后用于要求较低的工序,如初洗、水洗或地面清洁。回用受盐分累积、色度、COD 与卫生条件限制,而不只是硬度。每条回用路线都需要独立规格与物料平衡,因为适合深色织物的水未必适合浅色。
边界需要说清楚。废水处理——生物处理、脱色与污泥处置——属于独立的工程范围,通常由废水专业单位设计。我们的范围是制备工艺用水,以及把已处理水精制到可回用程度的深度处理段。若项目包含回用,必须先明确上游废水处理方案,因为反渗透设计取决于其出水水质与波动。
| 水源 | 可能用途 | 限制 |
|---|---|---|
| 反渗透产水 | 循环主管、末道冲洗 | 电导率与微生物控制 |
| 软化出水 | 一般水洗、前处理 | 仅控硬度,不去除金属 |
| 回收漂洗水 | 初洗、水洗、地面清洁 | 色度、COD 与盐分累积 |
| 反渗透浓水 | 水洗、地面清洁、冲洗 | 高 TDS,须符合当地规定 |
回用需做针对性的风险评估;废水处理本身不在我们的供货范围内。
06
工艺用水与锅炉补水有什么区别?
工艺用水与锅炉补水来自同一套系统,但限值不同。染色能容忍一定硬度,却对影响色光的金属、色度与 COD 敏感。锅炉补水必须几乎不含硬度与成垢盐类,因为炉内浓缩会放大结垢风险;即使少量硬度穿透,也会在管壁沉积并降低效率。二氧化硅与碱度对锅炉同样重要,凝结水回收品质也会影响处理设计。
用同一水质供应两者,往往不是对印染过度处理,就是对锅炉处理不足。常见做法是工艺主管用软化水,锅炉补水用软化加反渗透或除盐,并分开储存与监测。锅炉较小时,可用一路反渗透水兼顾两者,但设计仍以锅炉规格为准。
| 参数 | 染色工艺用水 | 锅炉补水 |
|---|---|---|
| 硬度 | 通常 <25 ppm(以 CaCO₃ 计) | 接近零,常 <0.03 mmol/L |
| 铁与锰 | Fe <0.1 ppm,Mn <0.05 ppm | 痕量水平,避免管壁沉积 |
| 电导率 | 中等但稳定 | 低,以减少排污 |
| 二氧化硅 | 通常不是关键项 | 需控制以限制结垢 |
| 色度与 COD | 必须低 | 非直接相关,但有机物可能携带 |
| 典型工艺 | 多介质加软化,必要时反渗透 | 软化加反渗透或除盐 |
仅为常规设计参考;锅炉厂家限值与当地规范优先。
07
印染水系统如何确定规模并监测?
应按染机峰值小时取水量加注水与水洗循环确定规模,而不是按日均水量。印染厂常在几小时内因机台同时进水而取用大部分水量,因此储罐与输送泵按峰值选型,反渗透则稳定运行。还要加上锅炉补水、实验室与清洁负荷,并核算软化器能否在峰值期间完成再生而不中断供水。
监测应对应风险:软化出水硬度、原水铁锰、反渗透电导率与回收率、过滤出水浊度。每日记录循环主管的硬度与电导率,可在批次报废前发现树脂失效与膜性能漂移。水质记录带时间标记并与该批次生产记录一并保存,出现色光投诉时更容易追溯。
- 软化出水硬度每日检测,或连续监测并报警
- 反渗透电导率、流量、压力与回收率每日记录
- 原水铁、锰与浊度每周检测,水源变化时加密
- 每日在最远机台检测循环主管硬度与电导率
- 保安滤芯更换与消毒按计划执行,停机后补做
技术参数
交付与服务 — 典型范围
| 项目 | 典型范围 |
|---|---|
| 标准橇装交期 | 图纸确认后 15–30 天 |
| 集装箱式 / 交钥匙交期 | 图纸确认后 30–60 天 |
| 质保 | 发运后 12–18 个月 |
| 出厂测试 | 装包前进行水压试验与通水试运行 |
| 随机文件 | 总装图、P&ID、测试记录、操作维护手册与备件清单 |
| 包装 | 出口木箱;集装箱式设备使用集装箱 |
| 安装支持 | 标准提供远程指导;可应要求派工程师到现场 |
| 操作培训 | 调试期间 1–2 天,覆盖操作、CIP 与耗材更换 |
| 备件 | 随机提供推荐两年备件清单并单独报价 |
| 付款条件 | 通常为 30% 定金、70% 发货前付清;以报价单确认为准 |
| 最小起订量 | 1 台 |
| 装运港 | 中国广州或深圳 |
| 电源 | 220/380/415/440 V,50/60 Hz;下单时确认 |
| 环境温度 | 5–40 °C |
| 防护等级 | 室内橇装 IP54;可应要求提供更高防护等级 |
| 认证 | CE 与 ISO 9001;可应要求提供具体型号检测报告 |
以下为规划用行业典型范围;最终范围、商务条款与交期以报价单确认为准。
常见问题
常见问题
以下问题来自实际询价与选型沟通,答案与正文口径一致。