Ósmosis inversa comercial
Vida útil de la membrana de ósmosis inversa: ensuciamiento, limpieza y sustitución
Respuesta rápida
La vida útil de la membrana la deciden el pretratamiento y lo que el operador observa durante el primer mes. La mayoría de los elementos duran de dos a tres años, pero la oxidación, el ensuciamiento por hierro o un descalcificador que falla pueden acabar con un conjunto de membranas en menos de un año. Esta guía abarca la normalización, los síntomas que identifican un contaminante, la química de limpieza y cuándo sustituir resulta más económico que otro CIP.
¿Cuánto duran realmente las membranas de ósmosis inversa?
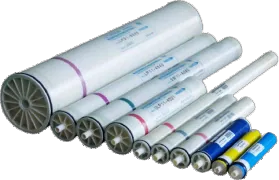
La mayoría de las membranas de ósmosis inversa comerciales duran de dos a tres años. Con un buen pretratamiento, una operación estable y limpieza antes de que el ensuciamiento se vuelva irreversible, se pueden alcanzar cinco años; con daño por cloro o ensuciamiento por hierro, un conjunto de membranas puede fallar en meses. El calendario es una cifra de planificación, no un criterio de sustitución. Sustituya cuando el rendimiento normalizado deje de cumplir el requisito del proceso, no cuando llegue una fecha.
Las garantías de los elementos de membrana suelen ser prorrateadas y suponen que el agua de alimentación está dentro de los límites especificados. No cubren la oxidación ni el ensuciamiento causado por un pretratamiento que se dejó fallar. La garantía protege contra defectos de fabricación, no contra la operación.
El primer año es el más informativo: las fallas tempranas suelen deberse a residuos de la puesta en marcha, una alteración del pretratamiento o un exceso de oxidante, no al envejecimiento normal. Registre lo que ocurrió en ese año, porque el mismo evento explicará la próxima falla.
¿Qué es la normalización y por qué importa?
La normalización corrige el caudal de permeado, el paso de sales y la presión diferencial a unas condiciones de referencia, normalmente 25 °C y una presión fija. Sin ella, una semana fría parece ensuciamiento y una semana cálida parece recuperación. El caudal de permeado cambia alrededor de un 3% por °C, de modo que una variación de 10 °C mueve el caudal cerca de un 30% sin ningún cambio en la membrana.
Haga un seguimiento del caudal normalizado, del paso de sales normalizado y de la presión diferencial frente a la línea base de la puesta en marcha. Una caída del 10–15% en el caudal normalizado, o un aumento del 10–15% en la presión diferencial, es el disparador habitual de limpieza. Un aumento del 5–10% en el paso de sales normalizado apunta a oxidación o daño en las juntas y no se corrige con limpieza.
El paso de sales se calcula a partir de la conductividad del agua de alimentación y del permeado, pero un medidor de mano no es lo bastante preciso para detectar un cambio de un punto porcentual. Utilice los instrumentos instalados, compare con la misma recuperación y temperatura, y registre las lecturas en lugar de memorizarlas.
- Temperatura de referencia 25 °C; corrija el flujo específico alrededor de un 3% por °C
- Limpie cuando el caudal normalizado caiga un 10–15%, no cuando caiga un 30%
- El aumento del paso de sales es un indicador de daño, no de ensuciamiento
- Compare con la misma recuperación; si cambia la recuperación, cambian todos los números
¿Qué le dicen los síntomas?
Una membrana ofrece tres señales medibles: caudal, presión diferencial y paso de sales. El patrón, y no una cifra aislada, es lo que identifica el problema. Un caudal que baja con una presión diferencial que sube es ensuciamiento o incrustación. Un paso de sales que sube con un caudal que sube es oxidación. Una presión diferencial que sube en la primera etapa apunta a ensuciamiento particulado o biológico; la misma subida en la última etapa apunta a incrustación en el extremo del concentrado.
| Síntoma | Causa probable | Primera acción |
|---|---|---|
| Caudal normalizado un 10–15% por debajo, presión diferencial al alza | Ensuciamiento particulado, orgánico o biológico | Inspeccione el filtro de cartucho y el pretratamiento; CIP alcalino |
| Presión diferencial muy elevada, caudal bajo, agua de alimentación fría | Incrustación por carbonatos o sulfatos | Verifique el LSI y la recuperación; CIP ácido |
| Paso de sales un 5–10% por encima, caudal al alza | Oxidación por cloro o fuga en la junta tórica | Mida el cloro libre y el ORP; inspeccione las juntas |
| Presión diferencial de la última etapa al alza, caudal bajo | Incrustación en el extremo del concentrado | Verifique la sílice, el sulfato y la recuperación; CIP ácido o con quelante |
| Caudal bajo, presión diferencial normal | Temperatura baja o filtro de cartucho obstruido | Verifique la temperatura y la caída de presión del filtro de cartucho |
Confirme siempre con la línea base normalizada antes de iniciar un ciclo de limpieza.
¿Cómo funciona el CIP y qué químico corresponde a cada contaminante?
El CIP hace circular una solución de limpieza por el conjunto de membranas a baja presión y temperatura controlada. Limpie una etapa a la vez, deje en remojo y luego enjuague al desagüe. No exceda los límites de pH y temperatura del fabricante del elemento: una limpieza cáustica en caliente puede hidrolizar la membrana, y un ácido fuerte puede atacar la capa de soporte. Mida el resultado de la limpieza por el caudal normalizado y el paso de sales después del enjuague, no por el aspecto.
Limpiar una etapa a la vez es importante porque la primera etapa suele soportar la carga de partículas mientras que la última soporta la carga de incrustación. Un único circuito mezcla ambas y puede arrastrar incrustación disuelta de una etapa a otra, donde precipita sobre una superficie que antes estaba limpia.
| Contaminante | Química | Condición típica |
|---|---|---|
| Incrustación por carbonatos | Ácido cítrico, ácido sulfámico o ácido clorhídrico diluido | pH 2–3, 25–35 °C |
| Óxidos de hierro y manganeso | Ácido con un agente quelante como EDTA | pH 2–3, 25–35 °C |
| Materia orgánica y biopelícula | Hidróxido de sodio con un tensoactivo | pH 11–12, 30–40 °C |
| Sílice | Solución alcalina, a veces con un limpiador específico para sílice | pH 11–12, 30–40 °C; la eliminación es parcial |
| Sulfato de calcio | Agente quelante como EDTA | pH casi neutro, 25–35 °C |
La elección de químicos y sus límites deben seguir la ficha técnica del elemento; los valores anteriores son rangos típicos, no instrucciones universales.
¿Cuándo conviene sustituir elementos en lugar de limpiarlos?
Sustituya cuando la limpieza ya no restablezca el rendimiento. Criterios prácticos: el caudal normalizado se mantiene más de un 25% por debajo de la línea base tras dos o tres ciclos de limpieza; el paso de sales normalizado se mantiene un 5–10% por encima de la línea base; la presión diferencial sigue por encima del límite; o el elemento está dañado mecánicamente, con telescopado, tapa final agrietada o fuga en el tubo de permeado.
En un conjunto en paralelo, un elemento fallido puede sustituirse solo, porque los demás reciben el mismo agua de alimentación. En un conjunto en serie, sustituir un elemento cambia el equilibrio de toda la batería y suele hacerse como juego. Mezclar elementos nuevos y viejos en la misma carcasa también hace que las comparaciones de rendimiento carezcan de sentido.
¿Qué acorta la vida de las membranas?
El cloro es la causa más común. El cloro libre por encima de 0.1 mg/L oxida la capa de poliamida, y el daño es invisible hasta que sube el paso de sales. Los óxidos de hierro y manganeso ocupan el segundo lugar: obstruyen el espaciador de alimentación y la limpieza ácida solo recupera parte de la pérdida. La incrustación por un descalcificador que falla o por un depósito de antincrustante vacío es la tercera. El bioensuciamiento aparece con agua de alimentación cálida, largos periodos de inactividad y ausencia de residual desinfectante.
Los periodos largos de inactividad se subestiman. Una planta que permanece húmeda y cálida durante un mes puede desarrollar más biopelícula que otra que funciona de forma continua durante un año, porque no hay flujo cruzado que barra la superficie ni residual de desinfectante que contenga el crecimiento.
- Cloro libre por encima de 0.1 mg/L: oxidación irreversible, la principal causa de falla temprana
- Hierro por encima de 0.1 mg/L y manganeso por encima de 0.05 mg/L: ensuciamiento por óxidos
- Contrapresión en el permeado superior a unos 0.3 bar: puede telescopar o agrietar el elemento
- Almacenamiento en seco o congelación: el flujo se pierde de forma permanente y no se puede restaurar
- Golpe de ariete y picos de presión: daño mecánico al elemento y a las juntas
¿Cómo deben almacenarse las membranas cuando la planta está inactiva?
Durante unos días, enjuague con permeado y mantenga los elementos mojados. Para periodos más largos, llene las carcasas con una solución de metabisulfito de sodio al 1%, selle los puertos de permeado y concentrado, y almacene por debajo de 35 °C y lejos de la luz solar. No deje que la solución se congele. Renuévela cada mes, o según lo exija la ficha técnica del elemento, y enjuague al desagüe antes de reiniciar.
Un elemento que se seca pierde el flujo de forma permanente. Una membrana almacenada en agua sin tratar desarrolla biopelícula en pocos días con tiempo cálido, y el primer CIP tras el reinicio suele llegar demasiado tarde. Si la planta va a estar inactiva durante meses, retire los elementos, guárdelos mojados en bolsas selladas con conservante y protéjalos de la congelación y la luz solar.
¿Qué registros hacen predecible la vida de la membrana?
Mantenga un registro semanal de una página: presión de alimentación, conductividad del agua de alimentación y del permeado, caudal de permeado y de concentrado, temperatura y presión diferencial por etapa. Añada cada CIP con fecha, químico, pH, temperatura, duración y rendimiento antes y después. Añada los cambios de cartucho y cualquier alteración del pretratamiento.
Dos años de registros son más útiles que cualquier lectura aislada, porque el envejecimiento de la membrana es una pendiente, no un punto. La pendiente indica si el próximo costo de capital será una limpieza, un juego de elementos o una mejora del pretratamiento.
Tras 12 meses, el registro muestra si el conjunto envejece con normalidad o se dirige a una falla, y resuelve las discusiones de garantía. Una membrana devuelta sin datos de operación no puede evaluarse, y el fabricante atribuirá la falla a la operación por defecto.
FAQ
Preguntas frecuentes
Preguntas que los compradores hacen realmente durante el dimensionamiento y la cotización. Las respuestas coinciden con las especificaciones anteriores.
01 ¿Cuánto duran las membranas de ósmosis inversa?
02 ¿La limpieza prolonga la vida de la membrana?
03 ¿Puedo limpiar las membranas con cloro?
04 ¿Qué es la normalización?
05 ¿Con qué frecuencia debe limpiarse una ósmosis inversa comercial?
06 ¿Se pueden almacenar las membranas en seco?
07 ¿Cómo sé que un elemento está agotado?
Relacionado
Sistemas relacionados con este artículo
Seguir leyendo
Guías técnicas relacionadas
- Ósmosis inversa comercial Guía del sistema de ósmosis inversa comercial: diseño, dimensionamiento y operación Cómo funcionan los sistemas de ósmosis inversa comerciales, qué modelo CK-RO se ajusta, qué agua de alimentación necesitan y cómo dimensionar, operar y mantener una planta comercial de 0.5–50 m³/h.
- Ósmosis inversa comercial Tasa de recuperación de la ósmosis inversa (RO): equilibrio entre rendimiento e incrustación La recuperación determina cuánta agua produce un sistema de ósmosis inversa y cuán concentrada queda la salmuera. Conozca el rango de 50–75%, los factores de concentración y las formas de elevar el rendimiento con seguridad.
- Ósmosis inversa comercial Pretratamiento de ósmosis inversa: qué necesitan las membranas antes de la bomba La incrustación, el ensuciamiento, el cloro y las bacterias deciden la vida útil de la membrana. Ajuste el pretratamiento al análisis del agua de alimentación, dimensione el carbón y los lechos de medios filtrantes y establezca límites de seguimiento.
Siguiente paso
Envíe su análisis de agua y reciba una cotización de fábrica
Cuéntenos el agua de origen, TDS, dureza, hierro y manganeso y la demanda diaria. Los ingenieros de fábrica responden con caudal, tren de proceso y rango de presupuesto en un día hábil.