01
工厂在哪里,实地审核能核实什么?
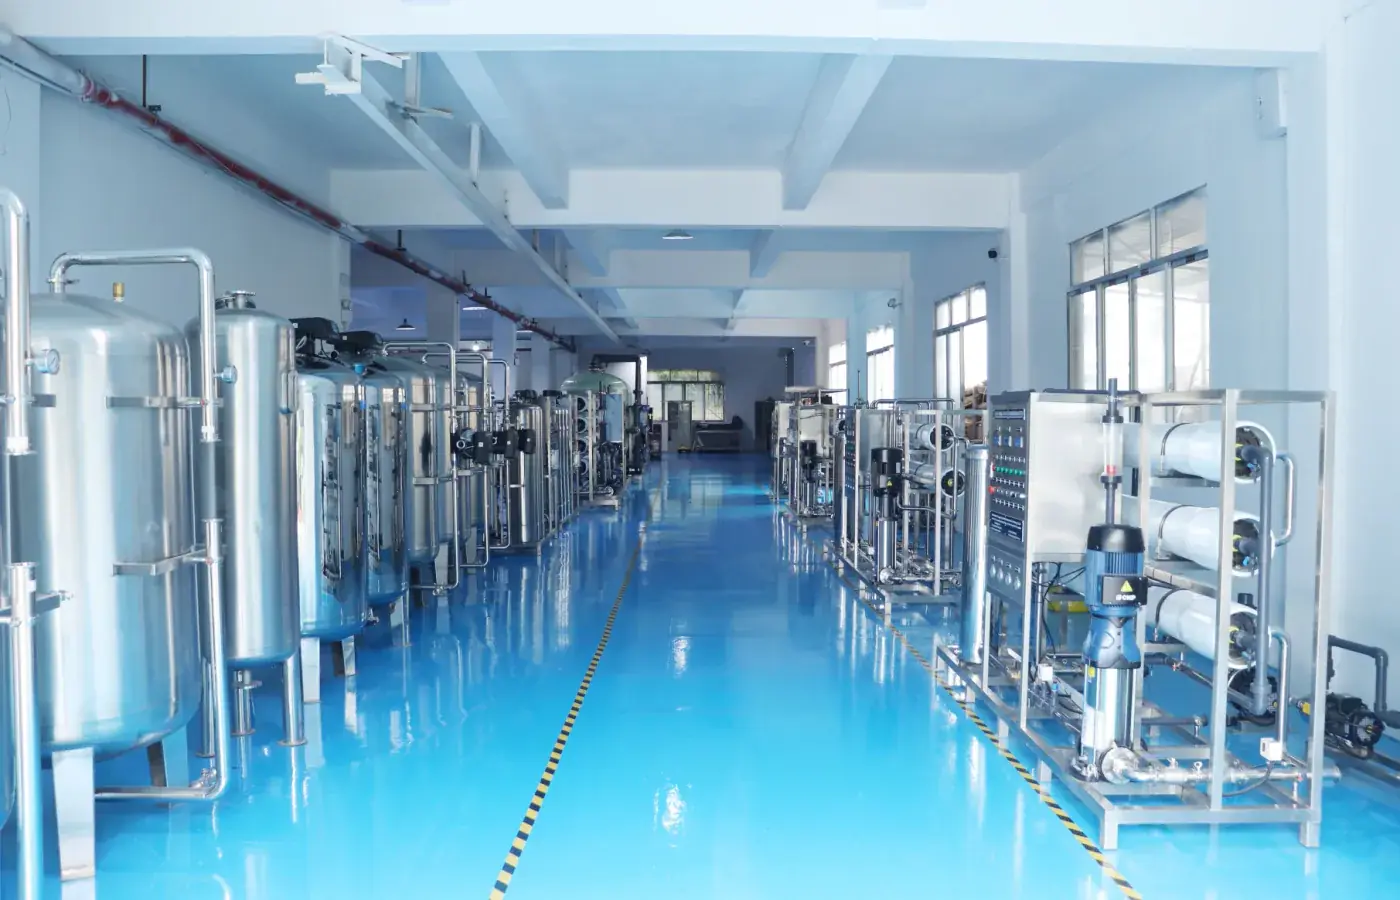
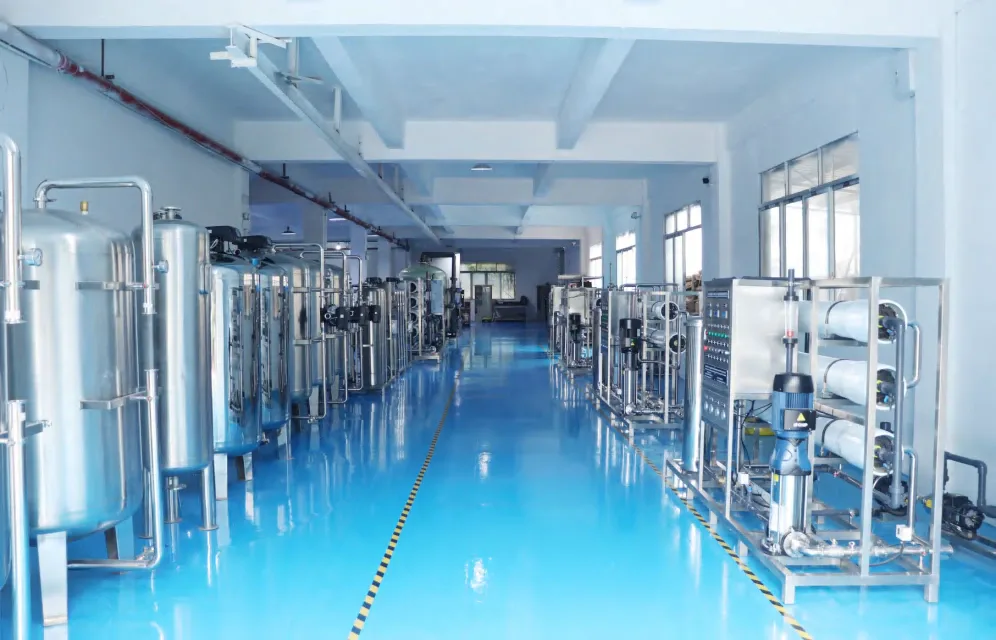
工厂位于中国广州市白云区。厂房面积 5000 余平米,涵盖不锈钢加工、橇装组装、管路、电气、试压与试运行。分工是刻意划定的:不锈钢加工、机架与罐体组装、管路、电气、试压与试运行在厂内完成;泵、膜、阀门、仪表与 UV 反应器来自长期供应商,并记录在物料清单中。公司为国家级高新技术企业,注册资金 1000 万元,通过 CE 与 ISO9001 认证,并拥有多项水处理专利。
实地参观可覆盖材料库、焊接工位、罐体与机架组装区、测试区与包装区。应要求查看在制设备的试压记录与试运行日志,而不只是看一台成品样机。产品出口 100 多个国家。
买家常在安排参观前要求看工厂视频。有用的走访视频应连续拍摄焊接区、测试区与包装区,并显示日期。剪辑片段与画册渲染图不能证明设备在厂内制造。
02
水处理设备制造商具体做什么?
水处理设备制造商负责设计工艺路线、加工机架/罐体与管路、组装橇装、连接控制、整机试压、通水试运行、记录测试并支持调试。它不同于只转发画册的贸易公司:制造商掌握图纸、物料清单与出厂测试记录。
泵、膜、阀门、仪表与 UV 反应器通常外购,而不锈钢加工与橇装组装一般由厂家自行完成。买家核实时应问清哪些工序在厂内完成,查看测试区与包装区,并确认认证范围覆盖所报价的型号。OEM 与 ODM 项目还需约定图纸、铭牌与说明书品牌,以及明确的变更控制流程。
- 厂内完成:不锈钢加工、机架与罐体组装、管路、电气、试压、试运行
- 外购部件:泵、膜、阀门、仪表、UV 反应器
- 文件:图纸、物料清单、测试记录、说明书、备件清单
- OEM/ODM:约定图纸、铭牌、说明书品牌与变更控制
03
一台商业水过滤设备如何一步步制造出来?
生产按已批准的图纸与物料清单进行。不锈钢板材与管材经下料、成型、焊接成为罐体、机架与橇座;外购泵、膜、阀门与仪表到货检验后安装。设备按固定顺序经过组装、试压、试运行与包装,每一阶段都有记录后才进入下一阶段。
顺序很重要:焊接阶段发现的缺陷修正成本低,涂装与包装后才发现则代价高。以下六个阶段是橇装设备最基本的可追溯路径;较大的交钥匙工程会在同一核心之外增加土建、储罐与水系统施工。
- 01
来料检验
不锈钢板、管材、管件与外购件按物料清单核对,材质证明存档。
- 02
下料与成型
板材与管材下料、卷制、开坡口并准备焊接;组装前检查边缘与配合。
- 03
焊接与组装
罐体、机架与橇座完成焊接、清理,并安装接管、支腿与吊点。
- 04
管路与电气
按批准图纸安装阀门、仪表、泵、膜壳与控制柜。
- 05
试压与试运行
设备充水、加压、检漏,并用测试水运行;记录各项读数。
- 06
包装与发运
保护表面、封堵接口、装箱备件,并随整套文件按出口要求包装。
| 阶段 | 关键检查 | 记录 |
|---|---|---|
| 来料 | 牌号、壁厚、尺寸与部件铭牌 | 材质证明与来料检验单 |
| 下料与焊接 | 焊缝外观、熔深、配合与接管位置 | 焊工编号与焊缝检查记录 |
| 组装 | 尺寸、水平、螺栓力矩与管路对中 | 组装检查表 |
| 试压 | 试验压力、保压时间与检漏 | 签字的试压报告 |
| 试运行与调整 | 泵电流、流量、压力、电导率与报警响应 | 含仪表读数的试运行记录 |
| 包装与发运 | 装箱单、标签、封堵、文件与备件 | 装箱单与唛头 |
记录按设备序列号从来料一直追溯到发运。
04
发运前会做哪些质量控制?
每台设备在包装前都经过试压与试运行。试压验证焊缝与接头;试运行验证泵、阀门、仪表、控制顺序与膜在可用测试水条件下的表现。仪表与基准表比对,控制柜测试联锁、低压保护、高压保护与急停。
测试记录随设备发运,列明试验压力、保压时间、检漏、泵电流、流量与电导率读数、报警检查与最终结果。检查不合格的设备必须修复并重新测试,不会带着未关闭的偏差出厂。
若买家委托第三方验货,检验应安排在包装之前、设备仍可接近时进行。装箱后才到场的验货员只能检查标签与文件,无法检查焊缝、接线或试运行。
| 测试 | 方法 | 合格标准 |
|---|---|---|
| 罐体与焊缝完整性 | 按设计试验压力做水压试验,保压规定时间 | 无泄漏、无永久变形 |
| 管路与接头 | 整套工艺目视与压力检查 | 法兰、螺纹与焊缝无渗漏 |
| 泵与电机 | 在工况点运行,检查电流与转向 | 电流在铭牌范围内,无异常振动 |
| 仪表 | 流量、压力与电导率与基准仪表比对 | 读数在仪表允许误差内 |
| 控制顺序 | 模拟低压、高压、停机与重启 | 联锁与报警响应正确 |
| 产水水质 | 用测试水运行,记录电导率与流量 | 在测试条件下满足设计依据 |
| 终检 | 检查标签、防护、文件与备件 | 齐全并与装箱单一致 |
05
哪些部件自产,哪些外购?
不锈钢罐体、机架、橇座与管段为自产,控制柜按批准图纸组装接线,壁厚、焊接质量、表面处理与尺寸因此处于直接控制之下。泵、膜、阀门、仪表、UV 反应器与加药设备从成熟供应商采购;工厂到货检验,并在报价与手册中保留品牌与型号的可追溯记录。
这种分工对买家很重要,因为它说明哪些规格可以调整。机架与罐体尺寸、接管位置与橇装布局可以按项目修改。膜与泵品牌从批准选项中选取;更换品牌会改变性能、交期与质保,因此作为偏差记录。
| 部件类别 | 来源 | 来料检验 |
|---|---|---|
| 罐体、机架与橇座 | 自产不锈钢加工 | 材质证明、尺寸与焊缝检查 |
| 管段与支架 | 自产下料、焊接与表面处理 | 焊缝质量、钝化与配合 |
| 控制柜 | 自产组装与接线 | 元件品牌、接线表与绝缘测试 |
| 水泵 | 合格供应商 | 铭牌、曲线、机械密封与转向 |
| 膜元件 | 合格膜制造商 | 型号、批次、包装与储存 |
| 阀门与仪表 | 合格供应商 | 量程、材质与校准证书 |
| UV 与加药装置 | 合格供应商 | 灯管功率、反应器测试与加药泵出力 |
06
具备哪些认证与质保?
公司通过 CE 认证与 ISO9001 质量管理体系认证,并拥有多项水处理技术专利。证书适用于公司及证书所列产品系列;若买家需要特定指令或标识,应在下单前提出,因为这可能改变电气配置或文件。
设备质保为 12–18 个月,具体以订单为准。质保覆盖所供设备的制造缺陷;易损件与耗材通过备件清单处理。起算日、响应流程与除外项写入合同,使双方依据同一套条款。
- 公司持有 CE 认证
- ISO9001 质量管理体系认证
- 多项水处理技术专利
- 12–18 个月设备质保
- 安装指导与操作培训
07
工厂能否生产 OEM 与贴牌设备?
可以。铭牌、控制柜标识、说明书、包装与机架颜色均可使用买家品牌。设备在标准水力平台上制造,电气与文件包按买家市场调整。生产前完成图纸批准,并用封样或首件检验保持后续批次一致。
OEM 不是贴一张标签。电压、插头、语言、报警标识、认证标记与备件清单都必须匹配目标市场。需要不同电柜布局或新名称的买家,应预期一次工程评审,而不是当天就能改。
- 贴牌铭牌、电柜标识与说明书
- 机架颜色、标牌与包装设计
- 按市场调整电压、插头、语言与报警文字
- 量产前完成图纸批准与首件检验
08
下单前如何审核水过滤设备供应商?
审核证据,而不是演示。要求提供营业执照、CE 证书及其范围、ISO9001 证书、专利清单,以及焊接、组装与测试区域的实时或录制走访。再要求近期设备的试压记录、试运行日志与装箱单。能迅速提供这些文件的供应商,比只发画册页面的供应商更容易核实。
每份文件都要与法律主体和工厂地址对应。签发给贸易公司或其它产品系列的证书,不能证明你正在采购的设备。无法用文件支撑的说法应视为未确认,并在付款前索取缺失证据。
实际检验方法很简单:问清谁在测试报告上签字,谁负责处理质保索赔。控制加工与测试的工厂可以按序列号追溯焊接、组装与试运行;贸易办公室通常做不到。
| 证据 | 能证明什么 | 警示信号 |
|---|---|---|
| 营业执照与工厂地址 | 法律主体与制造地点 | 地址与审核现场不一致 |
| CE 证书与范围 | 覆盖哪些产品系列 | 证书属于其它公司或无关产品 |
| ISO9001 证书 | 质量体系经过审核 | 证书过期或没有范围说明 |
| 焊接与试压记录 | 焊缝与罐体经过测试 | 记录没有序列号或日期 |
| 试运行日志 | 设备发运前经过运行 | 只有空白表格或没有仪表读数 |
| 备件清单与手册 | 发运后的支持能力 | 没有备件清单与接线图 |
| 出口文件 | 对目的地要求的经验 | 没有装箱单或原产地证 |
09
设备如何包装、发运与调试?
橇装设备用薄膜或出口包装保护,易碎仪表装箱,接口封堵,散件装入带标记的木箱并附装箱单。集装箱装载按装载图进行,重件落地,控制柜防止位移。随附文件包括装箱单、手册、接线图、测试报告,以及适用时的原产地证。
调试可以远程或现场进行。远程支持包括冲洗、装膜、压力与回收率设定、电导率检查,以及通过视频解答操作问题。现场调试增加机械与电气检查、完整试运行、水质验证与操作培训。范围在发运前确认,使设备到场时现场已具备条件。
- 出口包装,接口封堵,仪表装箱
- 集装箱或框架箱装载方案
- 装箱单、手册、接线图与测试报告
- 远程调试或现场工程师支持
- 开机、在线清洗与耗材更换培训
常见问题
常见问题
以下问题来自实际询价与选型沟通,答案与正文口径一致。